Допуски и посадки: квалитеты, обозначения и таблицы по ГОСТ 25346
Допуск - разность предельных размеров детали, а посадка описывает характер соединения вала и отверстия: с зазором, с натягом или переходный. Здесь объяснены квалитеты, поля допусков, система отверстия, расчёт на примере и правила записи на чертеже.
Что такое допуск и зачем он нужен
Изготовить деталь точно в размер невозможно, всегда остаётся погрешность. Допуск - это разность между наибольшим и наименьшим предельными размерами, то есть величина, в пределах которой размер детали считается годным. Допуски и посадки нормирует система ГОСТ 25346 и ГОСТ 25347, в основе которой лежит международная система ISO.
Допуск задаёт точность, а точность напрямую влияет на стоимость. Чем уже допуск, тем сложнее и дороже обработка. Поэтому конструктор назначает самый широкий допуск, при котором узел ещё работает как нужно.
Основные термины: номинал, отклонения, поле допуска
Номинальный размер - размер, от которого отсчитывают отклонения. Верхнее отклонение показывает, насколько наибольший предельный размер больше номинала, нижнее - насколько наименьший меньше или больше номинала. Предельные размеры получают прибавлением отклонений к номиналу.
Поле допуска - зона между наибольшим и наименьшим предельными размерами, которую изображают относительно нулевой линии. Положение поля определяется основным отклонением, обозначаемым буквой, а ширина поля - квалитетом.
Для отверстий используют заглавные буквы, для валов - строчные. Отверстие обозначают как Ø50H7, вал - как Ø50g6. Число после буквы указывает квалитет.
Квалитеты точности
Квалитет - степень точности, от которой зависит величина допуска. Система содержит 20 квалитетов: 01, 0, 1, 2 и далее до 18. Чем меньше номер, тем точнее изделие. Допуск обозначают IT с номером квалитета, например IT7.
Для одного квалитета допуск растёт с увеличением размера: для крупных деталей допустимая погрешность больше, чем для мелких. Ниже даны значения допусков в микрометрах для трёх распространённых квалитетов.
| Интервал размеров, мм | IT6, мкм | IT7, мкм | IT8, мкм |
|---|---|---|---|
| Свыше 18 до 30 | 13 | 21 | 33 |
| Свыше 30 до 50 | 16 | 25 | 39 |
| Свыше 50 до 80 | 19 | 30 | 46 |
Для типовых сопряжений в машиностроении чаще всего применяют квалитеты 6-8, а для свободных размеров - 11-14. Допуск по любому квалитету быстро подсказывает калькулятор допусков по квалитетам.
Основные отклонения и система отверстия
Основное отклонение - ближайшее к нулевой линии отклонение поля допуска. Для отверстий они обозначаются буквами от A до ZC, для валов - от a до zc. Отклонение H означает нижнее отклонение отверстия, равное нулю, а отклонение h - верхнее отклонение вала, равное нулю.
В системе отверстия все посадки образуют сочетанием основного отверстия H с разными валами. В системе вала основным считают вал h, а нужный характер посадки получают подбором отверстий. На практике предпочитают систему отверстия, потому что обработка отверстий мерным инструментом дороже, чем обработка валов, и число типоразмеров инструмента стараются сократить.
Виды посадок: зазор, натяг, переходная
Посадка характеризует соединение двух деталей с одним номинальным размером. В зависимости от соотношения размеров отверстия и вала возникает зазор или натяг, а тип посадки определяет работу узла.
| Тип посадки | Что получается | Примеры |
|---|---|---|
| С зазором | Размер отверстия всегда больше размера вала, детали подвижны | H7/g6, H7/f7 |
| С натягом | Вал всегда больше отверстия, соединение неподвижное | H7/p6, H7/s6 |
| Переходная | Возможны и зазор, и натяг, соединение центрируется | H7/k6, H7/n6 |
Посадка с зазором подходит для подвижных соединений: направляющих, скользящих валов, шпинделей. Посадка с натягом передаёт нагрузку силой трения после запрессовки. Переходные посадки применяют там, где нужна точная центровка с возможностью разборки, например для зубчатых колёс и муфт.
Пример расчёта посадки Ø50 H7/g6 и H7/p6
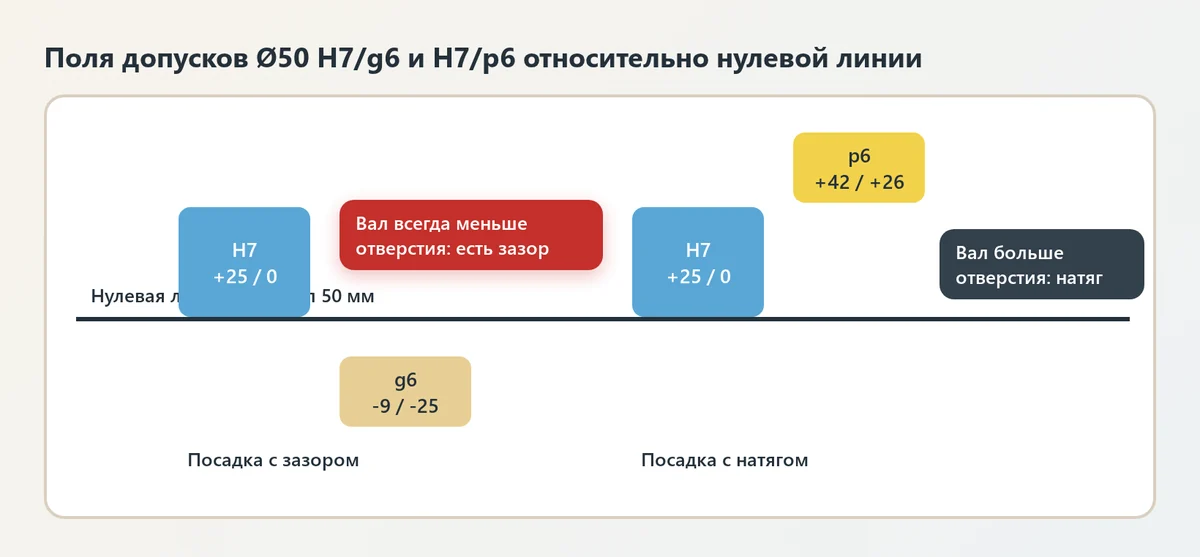
Возьмём номинальный размер 50 мм. Для отверстия H7 верхнее отклонение составляет +25 мкм, нижнее равно 0. Для вала g6 отклонения равны -9 и -25 мкм, для вала p6 они составляют +42 и +26 мкм.
У посадки H7/g6 наибольший зазор равен 25 - (-25) = 50 мкм, а наименьший 0 - (-9) = 9 мкм. Зазор есть всегда, значит, посадка с зазором. У посадки H7/p6 наименьший натяг равен 26 - 25 = 1 мкм, наибольший 42 - 0 = 42 мкм, и вал всегда больше отверстия, поэтому это посадка с натягом.
Для сравнения вал k6 имеет отклонения +18 и +2 мкм. Посадка H7/k6 даёт наибольший зазор 23 мкм и наибольший натяг 18 мкм, то есть переходная.
Как обозначают допуски и посадки на чертеже
Допуск на размер указывают одним из трёх способов: условным обозначением поля допуска, числовыми предельными отклонениями либо обоими способами. Например, Ø50H7, Ø50+0,025 или Ø50H7(+0,025). Отклонения пишут в миллиметрах рядом с размером шрифтом на один-два размера меньше.
На сборочном чертеже указывают посадку через дробь: числитель относится к отверстию, знаменатель к валу, например Ø50H7/g6. На рабочем чертеже детали проставляют допуск только того элемента, который к ней относится. О сборочных чертежах подробнее в статье про сборочный чертёж и спецификацию.
Точность размеров связана с шероховатостью: чем уже допуск, тем более гладкая должна быть поверхность. Обозначения шероховатости собраны в статье про шероховатость поверхности на чертеже.
Допуски в КОМПАС-3D, AutoCAD и при контроле
В КОМПАС-3D допуск задают в окне настройки размера: в нём выбирают квалитет или поле допуска, и программа сама подставляет предельные отклонения по таблицам ГОСТ. В AutoCAD вывод допусков включают в стиле размеров на вкладке допусков, а значения вводят вручную или текстом.
Контролируют размеры универсальным измерительным инструментом либо предельными калибрами. Для отверстий применяют проходные и непроходные пробки, для валов - скобы. Примеры таких инструментов смотрите на чертежах калибра-пробки и калибра-скобы. Детали с посадочными поверхностями собраны в разделе валов и осей.
Типичные ошибки при назначении допусков и посадок
- Применён слишком высокий квалитет там, где хватило бы более грубого, и деталь стала дороже.
- Перепутаны обозначения: строчная буква у отверстия или заглавная у вала.
- В посадке дробь записана наоборот: вал в числителе, отверстие в знаменателе.
- Не учтён интервал размеров, и значение допуска взято для другого диапазона.
- Отклонения указаны в микрометрах, хотя на чертеже принят миллиметр.
- Выбран тип посадки, не соответствующий назначению соединения: зазор вместо натяга и наоборот.
Исходные тексты стандартов и справочные таблицы находятся в разделе ГОСТов.
Вопросы и ответы
Что такое квалитет?
Квалитет - степень точности размера. В ГОСТ 25346 их 20, и чем меньше номер квалитета, тем меньше допуск.
Чем посадка с зазором отличается от посадки с натягом?
При посадке с зазором вал всегда меньше отверстия, и детали подвижны. При посадке с натягом вал всегда больше отверстия, и соединение неподвижное.
Что означает запись Ø50H7/g6?
Это посадка в системе отверстия для номинала 50 мм: отверстие с полем допуска H7 и вал с полем допуска g6. Она даёт гарантированный зазор.
Какая посадка переходная?
Переходными считают посадки, в которых возможны и зазор, и натяг, например H7/k6 и H7/n6.
Чем система отверстия отличается от системы вала?
В системе отверстия основным считают отверстие H, в системе вала - вал h. В машиностроении чаще применяют систему отверстия.